

Widerstandsstumpfschweißmaschinen für die Metallverbindung
Hochpräzise Widerstandsschweißsysteme, die für die kontinuierliche End-to-End-Verbindung von Stangen, Drähten, Rohren und Metallprofilen im Festkörper entwickelt wurden.


Kategorieeinführung
Beim Widerstandsstumpfschweißen handelt es sich um ein thermisch-mechanisches Festkörperfügeverfahren zur stoffschlüssigen Verbindung von Metallbauteilen ohne Zusatzwerkstoff. Eingespannte Werkstücke werden unter axialer Kraft ausgerichtet, während ein Strom mit niedriger Spannung und hoher Stromstärke durch die Stoßschnittstelle fließt. Der resultierende Kontaktwiderstand erzeugt lokale Wärme, die das Material plastifiziert, bevor ein axialer Stauchhub die Verbindung schmiedet. Dieses Verfahren wird auf kontinuierliche Produktionslinien zur Verarbeitung von Rundstäben, Drahtmaterial, Flachbändern und Strukturprofilen angewendet, bei denen die Zugfestigkeit mit dem Grundmetall übereinstimmen muss. Die Auswahl der Ausrüstung hängt direkt von der Querschnittsfläche des Werkstücks, der elektrischen und thermischen Leitfähigkeit des Materials und der erforderlichen Stauchkraftkapazität ab.
Wie Widerstandsstumpfschweißen funktioniert
Der Schweißzyklus basiert auf der koordinierten Zufuhr elektrischer Energie und der Anwendung mechanischer Kraft:
Klemmung und Ausrichtung:
Die Werkstückenden werden sicher in den Elektrodenbacken aus Kupferlegierung gehalten, wodurch die Schnittstelle ausgerichtet und eine seitliche Verschiebung unter Last verhindert wird.
Aktuelle Kündigung und Halten:
Der Strom wird abgeschaltet, während Spann- und Schmiededruck aufrechterhalten werden, um die Kornstruktur während des Abkühlens vor dem Lösen zu stabilisieren.
Aktuelle Konzentration:
Durch die aneinanderstoßenden Flächen fließt elektrischer Strom. Da der Kontaktwiderstand der Grenzfläche deutlich höher ist als der des Massenmetalls, konzentriert sich die Wärmeenergie genau an der Verbindungsgrenze, wodurch die Grenzflächentemperatur schnell ansteigt.
Stauchen und Schmieden:
Sobald das Material den plastischen Bereich des Schmiedens erreicht, werden die Enden durch axialen Druck zusammengedrückt. Durch diese mechanische Verdrängung werden geschmolzene Oxide, Verunreinigungen und überschüssiges Material ausgestoßen und es entsteht eine raffinierte metallurgische Verbindung.
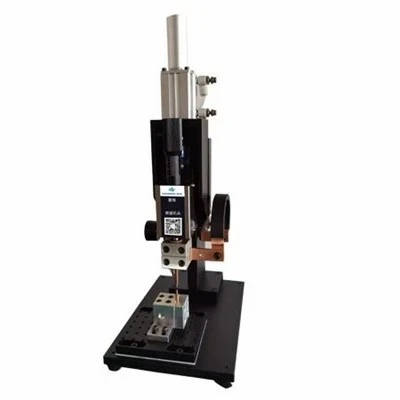
AC-Widerstands-Stumpfschweißgeräte:Angetrieben durch Standard-Wechselstromtransformatoren, ausgelegt für die Standardverbindung von Kohlenstoffstahldrähten und -stäben mit stabiler Energieabgabe.
Stumpfschweißgeräte mit Mittelfrequenz-Inverter (MFDC):Nutzen Sie die Hochfrequenz-Wechselrichterregelung, um eine präzise Energiesteuerung, kürzere Schweißzyklen und ausgeglichene dreiphasige elektrische Lasten zu erzielen, geeignet für Aluminium, Kupferlegierungen und legierte Stähle.
Pneumatische Spann-Stumpfschweißgeräte:Verwenden Sie pneumatische Zylinder für schnelles, wiederholbares Greifen des Werkstücks und stabile Spannkraft bei hochfrequenten Produktionsschichten.
Servogesteuerte Stumpfschweißgeräte:Integrieren Sie hochpräzise Servomotoren und Linearencoder, um Verschiebung, Geschwindigkeit und Stauchabstand mit strenger Maßwiederholgenauigkeit zu steuern.
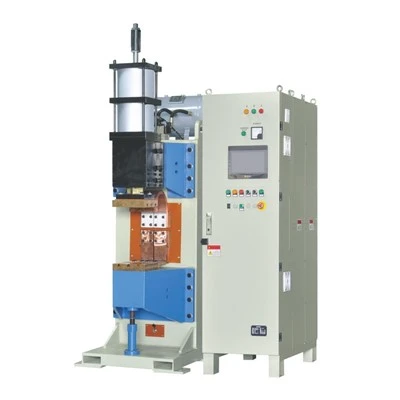
Hochleistungsschweißgeräte für Stangen und Profile:Gebaut mit starren Gussrahmen und hydraulischen Spannmechanismen zur Bearbeitung großer Querschnittsflächen von Baustahlstangen und schweren Industrieprofilen.
Anwendungen
Draht- und Stangenziehanlagen:
Kontinuierliches Coil-Fügen für die Verarbeitung von Stahl-, Kupfer- und Messingdrähten.
01
Automobilkomponenten:
Festkörperfügen von Ringrohlingen, rohrförmigen Strukturbaugruppen und Lenkungskomponenten.
02
Werkzeugherstellung:
Verschmelzung von Schneidköpfen aus Schnellarbeitsstahl mit Schäften aus Kohlenstoffstahl für Bohrer, Reibahlen und Bandsägeblätter.
03
Hardware- und Industriereifen:
Herstellung geschlossener Metallringe, Griffe und struktureller Drahtrahmen.
04
Wichtige Auswahlfaktoren
Querschnittsfläche:
Wird in Quadratmillimetern ($mm^2$) gemessen und bestimmt die erforderliche kVA-Leistung des Transformators und den sekundären Ausgangsstrom.
01
Materialeigenschaften:
Elektrische Leitfähigkeit, thermischer Widerstand und plastischer Verformungsbereich bestimmen die Energiezufuhrraten und die erforderlichen Schmiedekraftprofile.
02
Endflächenzustand:
Ebenheit, Rechtwinkligkeit und Oberflächenreinheit vor dem Spannen beeinflussen die Gleichmäßigkeit des Kontaktwiderstands.
03
Klemm- und Stauchkraft:
Mechanische Kraftkapazitäten, die erforderlich sind, um das Werkstück sicher zu fixieren und ausreichend Schmiededruck ohne Schlupf zu liefern.
04
Gemeinsame Integritätsanforderungen:
Zielen Sie auf Zugfestigkeit, Ermüdungsgrenzen und Toleranzen für die Gratentfernung nach dem Schweißen.
05
Elektrodenbacken:Maßgeschneiderte Backenprofile aus Kupferlegierung, abgestimmt auf bestimmte Stabdurchmesser, Rohrgrößen und geometrische Abschnitte.
Spannmechanismen:Pneumatische, hydraulische oder Kniehebelkonfigurationen, die für bestimmte Greiflasten entwickelt wurden.
Verschiebungskontrolle:Integrierte Linear-Encoder und digitale Monitore für exakte Stauchwegmessung in Echtzeit.
Integration der Materialhandhabung:Manuelle Schlittenvorrichtungen, pneumatische Ausrichtungsführungen oder automatisierte Ladeschnittstellen.
Flash-Entfernungssysteme:Integrierte Schneidmesser, Räumwerkzeuge oder Schleifaufsätze zum Entfernen äußerer Schweißgrate unmittelbar nach dem Stauchvorgang.
FAQ

Besprechen Sie Ihre Anforderungen an das Metallstumpfschweißen
Senden Sie Ihre Werkstückzeichnungen, Materialspezifikationen, Beispielfotos, die angestrebte Produktionskapazität und die mechanischen Leistungsanforderungen, um eine detaillierte technische Konfiguration zu erhalten.
[Technisches Angebot anfordern]
Wir sind einer der erfahrensten Hersteller und Lieferanten von Widerstandsstumpfschweißmaschinen in China. Mit einem professionellen Produktionsteam bieten wir eine breite Produktpalette von höchster Qualität. Gerne können Sie in unserer Fabrik maßgeschneiderte Widerstandsstumpfschweißmaschinen zu einem wettbewerbsfähigen Preis kaufen.